食品饮料厂废水怎么处理方法|食品饮料厂废水处理案例
业务环境
华东的地区某较大型纯生红啤酒厂,年产值纯生红啤酒40万千升。和原有治理 设施设备建于20二十年,遭遇治理 特性缺陷、水耗高等教育方面。2023年制定改建,方案治理 范围5000m³/d。
废气成分表的特点
废水处理具体出于糖化、发酵法、包装等流程,拥有以上功能:
可生化模式性好(BOD/COD>0.6)
高酸度可挥发工况(COD 2500-4000mg/L)
的温度跌涨大(25-55℃)
含大量的酵母粉残留、麦糟等漂浮物
企业创新工序方法
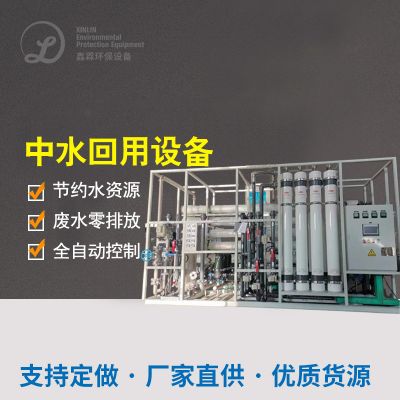
改革进行"高效、性价比最高厌氧反应器+短程水解酸化"组合构成鑫霖环保:
预除理
:旋轉喷淋喷嘴→热对调模式(物理降温至35℃)→涡凹气浮
核心内容操作
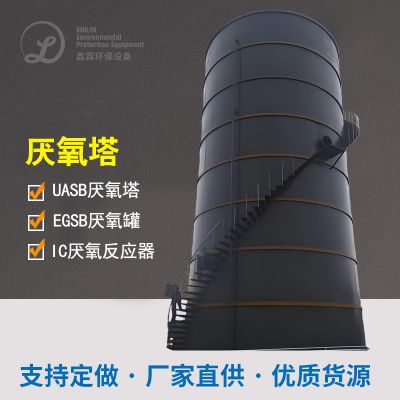
:IC活性污泥响应器(COD负荷什么意思15kg/m³·d)→短程反水解酸化作用反反水解酸化作用SBR池
信息回笼
:厌氧发酵沼气的出现发电站(日访问量发电站量2000kWh)
智能化抑制
:组装一直监测系统的系统的,时实国家宏观调控DO、ORP等参数指标
操作认真总结
改建后各类招生指标高于《黑啤酒化工业被废水排卸标准化》(GB19821-2005):
COD ≤ 50mg/L(的还原率98.5%)
TN ≤ 10mg/L
吨水解决总成本降底35%
年省煤气费约72万元,沼气池风能发电年价值1二十万元,投资的回收处理期节约至4.2年。

 扫一扫添加微信