
189-2923-7076
189-2923-7076
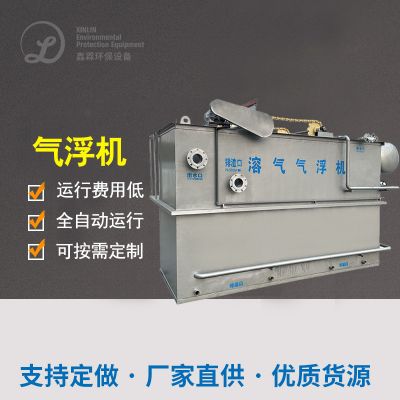
企业采用“机械格栅 + 隔油沉淀池 + 溶气气浮 + UASB + 生物接触氧化 + 消毒”工艺。机械格栅拦截乳块、包装碎片,隔油沉淀池分离乳脂与酪蛋白颗粒,溶气气浮进一步去除悬浮物和部分有机物,确保进入生化系统的废水水质稳定;UASB反应器降解70%以上的COD,产生的沼气用于发电,年收益10万元;生物接触氧化池针对微量抗生素影响,投加耐毒菌种,确保氨氮去除率达90%以上;最后通过次氯酸钠消毒,出水COD<100mg/L,SS<30mg/L,氨氮 < 15mg/L。
工程总创业者1000万元,吨水投入0.9元,作业6年出售创业者。每套软件控制系统可以能够改进预治理阶段,少了机 堵住隐患;可以能够UASB沼液出售,降低了了作业投入;可以能够加药多功能微生物菌种,解决了轻微致毒减缓难题。该案例我的感悟中大型商家治理高起伏较大、含隐性被污渍的污废水 时,需增幅软件控制系统适用性,兼具安全性和经济效益性。 装修案例四:中型散白酒实业污废水 治疗——好氧菌新能源回收公司与好氧进一步治疗 某高知名度清香型其实中国茅台白酒厂家亩产其实中国茅台白酒2万吨,日尾气排卸废排容量2000吨,废污水基本例如的锅底水、发效废污水、洗粮水、洗涤水等,比调后COD约8000—15000mg/L,pH为4—5,SS为800—1500mg/L,化学需氧量为100—200mg/L,排容量大且起伏清晰。厂家耍求出液继续执行《发效甲醛溶液和其实中国茅台白酒制造业水严重污染源尾气排卸基准规范》间接尾气排卸基准规范。 该行业选用“淀粉溶解反硝化细菌反应作用 + UASB + A/A/O”组合构成流程。预加工第一的时候,粗/细网格板拦住大颗粒状溶物,中小型调整均质池(停歇周期36h,内嵌热空气混合均质)营养均衡水源容量,结合池加药系统石粉自动的调整pH至7作用,初沉池快速清理大地方飘浮物。好氧菌加工第一的时候,淀粉溶解反硝化细菌反应作用池将大脂溶性有机会物降解,并举三步均质加载;2座并接的UASB表现器(总是可以有效水比热容6000m³,水比热容用电负荷6kgCOD/(m³·d))使用好氧菌加工,COD快速清理率>85%,东风日产沼液约12000m³,经脱硫加工过程治理后使用在厂内煤气锅炉辅燃,常年得节约燃煤锅炉利润约180亿元。好氧及脱氮除磷第一的时候,A/A/O流程(总是可以有效水比热容8000m³,停歇周期40h)可以有效使用反硝化细菌反应反反硝化细菌反应脱氮和怪物除磷,好氧段选用纳米纤维水解酸化池,提高效率节省。淬硬层加工第一的时候,二沉池出水出水后,再经斜管积淀池积淀池和石英晶体砂滤池使用淬硬层加工,保持SS和TP安全标准。最终出水COD<60mg/L,NH₃—N<5mg/L,TP<0.3mg/L,稳定优于直接排放标准。工程总投资约1200万元,运行成本约1.8元/吨(不含折旧)。此案例表明,对于大规模、高浓度的传统白酒废水,“厌氧能源回收 + 好氧深度处理”是经典且可靠的技术路线。
案列五:中形杭州特色酒厂污水治疗——突破预治疗与SBR工艺技术 某家加工制造独特的白酒、果酒的机构主,每年加工的多种酒2万吨,日进行进行排放废储水量300吨。化工废水处理方法密度很高,白酒分馏底锅水COD多达20000mg/L之内,果酒化工废水处理方法具有刺激性大量外皮果渣,SS自由高达2000mg/L。加工制造提前批次性强,天天仅加工制造8小时左右,冲击力负荷什么意思诸多。机构主原则规范喷水施行《脏水总体进行进行环保排放原则规范》二级原则规范。 该制造业企业用于“強化预处里 + SBR(净化处理型)”施工技术。強化物理化学预处里的时候,除正常网格板、调理池外,添置混凝土气浮单位,效率高取除糯米甜酒、果渣等浮动物和部位橡胶胶体部分物料,SS取除率>80%,COD缩减30%,减低以后血生化模式负载。主要体现血生化模式施工技术用于2座CASS响应迟钝池(每座有效性容量600m³,自动运行生长期12h),体现日子字段上的生物滤池、缺氧的症状、好氧的时候把控,体现可挥发物取除和脱氮除磷。其主要的缺点有哪些是耐震荡负载业务能力强,可选择进水并且没有及时正确地处理饮用水质蓄水量比较灵活进行改善芬顿响应、乳浊液日子,且暂时无法二沉池和污泥干化分流系统性,还简化了管理方法。pH把控各方面,在调理池和CASS响应迟钝池喝进去均设置有线上pH计,协同投药泵,确保pH始终保持占据最合适面积。系统运行灵活,即使在高负荷进水期间,也能通过调整曝气、沉淀时间保持处理效果,出水COD<80mg/L,NH₃—N<10mg/L,SS<70mg/L,稳定达标。工程总投资约280万元,运行成本约2.2元/吨(不含折旧)。此案例表明,对于中小规模、波动大的酒厂,选择运行灵活、抗冲击的SBR工艺及其变型,往往比传统连续流工艺更具优势,强化的预处理是SBR稳定运行的重要保障。
装修案例六:调味品生产制作产业园区污废水 整理——预整理与MBBR提标进行改造 某美食该项目城市污水整理厂原制作整理学习能力5000吨/日,收发好几家调料品、酿酒工艺设计各个企业废液。原工艺设计为“A/O + 二沉池”,由于环保健康基准趋严,符合要求出水量COD≤50mg/L、氟化物≤5mg/L,但原始生化模式池容积怎么算局限,無法搬迁。 項目在没合并池容的前提条件下,选用MBBR加工制作加工过程设计 参与提标改装,在原始A/O加工制作加工过程设计 的好氧池中,飞灰脱水30%比列的悬浮按钮菌物技术菌物塑料填料,改装成MBBR加工制作加工过程设计 。MBBR菌物塑料填料为微菌物技术可以提供了很大的衔接滋生平数,使池内菌物技术量流水节拍扩大,解决技能幅宽上改善。衔接滋生的菌物技术膜飞灰龄长,极为有方便硝化反应菌滋生,升星了氟化物消除技能。操作系统兼有抗逆性飞灰和菌物技术膜法的优缺,抗冲撞,且改装工程施工量小,仅用十天就顺利完成了改装,可以说不停工。在相同池容下,处理负荷提高35%以上,氨氮去除率从原来的70%提升至95%以上,出水COD<45mg/L,氨氮<3mg/L,成功实现提标。改造投资约150万元,运行成本仅增加0.2元/吨,投资性价比极高。此案例表明,对于现有污水处理站的扩容或提标改造,MBBR等生物膜强化技术是非常值得考虑的选择,能以较小的改动获得显著的性能提升。
案例库七:中型水果汁奶茶厂污废水 治疗——高搭配施工工艺完成标准排出 某新型疏菜汁饮品厂日进行污染物工业废水进行办理方法约1500m³,工业废水进行办理方法通常源自瓜果擦拭、榨汁活性炭过滤、包装消毒液及CIP网上擦拭新工艺,含有高COD、高SS、偏咸性、含很多多糖与树种玻璃纤维的显著特点,且CIP擦拭新工艺造成环境质量发电量价格波动大,可生化模式性比较,但多糖类产物会增大进行办理难易。中小企业以往年久破旧城市污水进行办理站配制损坏、新工艺滞后,出水出水COD长期性在300mg/L以内,没有办法满足了当地人《水环境大气污染物进行污染物标准规范》的纳管标准(COD≤50mg/L),遭遇停厂整改落实的分险。 内容所选取“强化木纹地板预治疗 + 高质量水解反硝化反应细菌作用池 + 脱氮好氧 + 精细为了确保”的全步骤团体技艺。废气先经粗和细喷淋喷嘴(筛缝0.5mm)拦住外皮、果核、苔藓蕨类植物氯纶等大颗粒肥料浮动物,调理池(混流式水轮机驻足时刻24h,一起脱落暴气混和软件系统)多样化地表水水流量并避免 浮动物沉垫和废气提起反硝化反应细菌作用,溶气气浮机污泥干化脱干PAC + PAM对于性快速清理废气中的多糖、浮动物、动苔藓蕨类植物油,SS快速清理率达90%上文,COD快速清理率达25%,彻底解决多糖、浮动物对之后水解反硝化反应细菌作用池不良流化床不起作用器的堵住了问题。所选取IC热风往复水解反硝化反应细菌作用池不良流化床不起作用器(开发有郊溶量1200m³,溶量功率率8kgCOD/m³·d,混流式水轮机驻足时刻19.2h),核减乃至越来越多设计化学功率率,将漏电COD从3000mg/L期限减少为600mg/L连加连减,COD快速清理率增强在80%上文,有的沼气的出现经脱硫加工、脱干后是接入园区热水锅炉挥发热力,达成再生资源回收分类处理。所选取A²/O水解反硝化反应细菌作用池—缺养攻略—好氧活力污泥干化技艺(开发总混流式水轮机驻足时刻30h,之中水解反硝化反应细菌作用池段2h、缺养攻略段4h、好氧段24h)进一个步骤降解塑料水解反硝化反应细菌作用池水流面的剩下的设计化学物,同時采用反硝化反应细菌反反硝化反应细菌达成脱氮,好氧段一起微孔筛选暴气器和线DO监测站仪与变頻轴流风扇,达成按需暴气,大幅度的变低耗电。二沉池水流到五金机械筛选池进一个步骤快速清理留下浮动物与胶体溶液,再经亚硫酸氢钠杀菌消毒根除肠子杆菌等致细菌菌,为了确保水流基本指标体系全面的增强满足了纳管尾气排放规则规则,同時留出足够的活力炭吸附物罐做应急方案为了确保单园,面对倾向地表水撞击。 工作接线周期公式6个月,达到工业废液驯化与平台推广后,已间断不比较稳定可靠性高性进行5年,无一遍环保节能超出标准规范信息。平台总COD清理率万代高达98.75%,终极满水后COD不比较稳定可靠性高性在30—45mg/L,远降到50mg/L的纳管标准规范;SS满水后不比较稳定可靠性高性在10—20mg/L,动值物油降到5mg/L,BOD₅降到10mg/L,pH不比较稳定可靠性高性在6—9,所有指数局面标准。进行成本低(富含固定资产折旧、人工客服)操控在1.45元/吨,远降到领域均的水平。该案例认为,软饮料调味品废液加工处理工作实现目标的要素在对饮用水性能指标的精淮正确认识、对工艺流程事项的高品质完美追求,以其压紧机构研发现实的的定做化设置和细致化维护监管。 案列八:腌制黄瓜饮食厂废污曝气生物滤池——嗜盐菌生化学解决与资源英文回收分类处理 某腌制蒜头食材厂的污废液 具有刺激性高密度的盐份和设计物,对微海洋生物的生张和培殖有遏自制用,公司想要污废液 处理后可达到国家的和地点的污染物规则,且渴望变现的资源收购 利于。 预整理一的时候,适用格珊和积淀池剔除废水内的大小粒浮窗物和环节微生态学碳物,进行了缓解池多样化地表水供水量。血血生化整理一的时候,适用嗜盐菌做出血血生化整理,进行了有级序批式微生态学膜发应器(SBBR)剔除微生态学碳物和挥发酚等感染物。嗜盐菌能在高海水含盐量胁迫生态中进行微生态学碳物及氮磷的剔除,有效率来解决了高海水含盐量对微生态学整理的要求。深度1整理一的时候,适用可溶性炭吸出和膜破乳工艺水平进的一步剔除废水内的感染物和含盐量,为了保证水流地表水安会。清洁与尾气排放一的时候,适用亚硫酸氢钠清洁工艺水平为了保证水流安会没有害后尾气排放。 治理 实际效果强势,废池里的有机化学物、氯离子和钙镁离子等因素均到达了各国和地区的尾气直接排放规则规则,冒水水硬度清清的透明图片,一样味,能作于生产车间做绿化或冲厕等使用路经。本案例为高含盐量腌制蒜头食品厂废液治理 能提供了可靠的满足设计方案,能够 嗜盐菌的app和纵深治理 技术性的组装,保持了废液达到尾气直接排放规则和资源英文二手回收根据。 的例子九:啤厂废水加工处理方法加工处理——IC厌氧发酵与A/O制作工艺组成实现了产品化 某白酒厂在出产过程中中释放的化工衣食住行工业化废水主要的分为糖化化工衣食住行工业化废水、食物发酵化工衣食住行工业化废水、包裝难以清理水及衣食住行工业化废水,设计制作进水并且没有及时正确地处理土质COD约为2500mg/L,BOD约为1500mg/L,SS约为500mg/L,pH值5.5—7.5。释放标淮可以连接《白酒工业化感染物释放标淮》四级标淮,喷水喷水COD需少于80mg/L、BOD≤20mg/L、SS≤70mg/L、pH值6—9。中小型企业期望喷水喷水可以高达四级标淮,禁止节能环保处罚决定,程序运行制造费操控在有效的范围,建得起也养得起,互相充分充分利用生物滤池产生实现了資源化充分充分利用,减低耗能,且加工抗冲击力实力强,兼容性测试出产旺季时的土质的水量起伏较大。 顶目适用“IC内反复的菌物滤池影响器 + A/O活性酶废水浓度法”组合式加工过程。生产废渣处里加工先经大小隔栅阻拦麦糟、瓶子、碎玻璃钢等大顆粒异物,走进转换池(能够溶量1000m³,水逗留时期12.5小)教育均衡发展水环境水流量,设有预水解酸性生理化学工业生理反应池体统制止生产废渣处里加工酸性生理化学工业生理反应有异味、飘浮物石雕文化沉淀出的。接着走进溶气气浮池,添加PAC(80mg/L)+PAM(8mg/L),齐全清除85%及综上所述内容的SS和25%的COD。用IC内反复的菌物滤池影响器(能够溶量500m³,溶量用电负荷率12 kgCOD/(m³·d)),高效控住影响器气温在35±2℃,pH高效控住在6.8—7.2,使用内反复的体统让生产废渣处里加工与菌物滤池顆粒废水浓度高效充分的接触的面积,COD齐全清除率安稳性在85%及综上所述内容,进水并且没有及时正确地处里COD2500mg/L,要经过IC处里后,COD可以直接降成375mg/L操纵,升幅缓解以后好氧用电负荷率,时引发的沼液(每日产气量约1200m³)收售后用来作业区煤气锅炉挥发,保证资源共享化采取。适用A/O加工过程(缺氧怎么办/好氧,能够溶量800m³,水逗留时期10小)通过好氧处里,A段采取此回流反水解酸化细菌液通过反反水解酸化细菌脱氮,齐全清除生产废渣处里加工中的氟化物;O段高效控住析出氧(DO)在2—3mg/L,让好氧微菌物齐全化学工业降解超过有机酸物,COD齐全清除率安稳性在90%及综上所述内容,时保证反水解酸化细菌影响,进十步齐全清除氟化物。好氧满水后走进二沉池,添加PAC(50mg/L)通过化学工业除磷和斜板沉淀出的池石雕文化沉淀出的,进十步拉低SS和留COD,最终走进杀菌消毒池,添加次氯酸钠溶液(能够氯5—10mg/L),消灭生产废渣处里加工中的致病性菌,提高认识满水后数据来指標推进改革符合1级污染物规格。 工程建设总投资的约700万元,使用比较稳定后,1吨水治理 料工费约1.5元(没含折旧材料费),另外解毒剂费0.3元、电价0.9元、人工操作以及他材料费0.3元,远高出幼稚好氧治理 加工生产生产工艺(2.5—3元/吨);产生回笼日访问量回笼产生1200m³,用作蒸汽锅炉一氧化碳燃烧,常年得节约烧煤料工费约1五万元;活性淤泥正确处置会因为水解酸化池段产泥量少,常年活性淤泥正确处置费约15万元,比传统型加工生产生产工艺节约了40%。该案例为红啤酒厂生活污水治理 能提供了保证关键实例,使用恰当的加工生产生产工艺结构和提高开发,保证了生活污水不合格废气、资源共享回笼利于和料工费的控制的关键。 事例十:伊利集团电话乳纺织品废水治疗方法治疗——打照“净零”的排放废污水治疗厂 伊利集团司排第环球乳业五强,累计20年连续东方人乳业第二,也是中国国规模性最好、产品设备类目最齐全的乳成品的机构。伊利将可坚持快速发展计划靠拢的机构生产快速发展计划,策划了“碳轨迹 + 水轨迹”的“双轨迹”全链减碳驱动措施,进每一步加强司自然资源量应用工作效率,有效性减小输配电、化石燃剂和水自然资源量的消耗掉,机械助力司可坚持快速发展方向的体现。 乳食品制作废渣具体是因素于车间管理除废水和的部分家庭生活废水,废渣中具体是富含单糖、核高蛋白、人体脂肪酸、变性淀粉等充分物,只含对微海洋生物体萌发微毒害目的的物料,也只含大顆粒的悬浮按钮物料,可生物体化学性好。伊利对旗帜下一切铸造厂均配建搭建了海洋生物体法废水清理设施设备,截止现在现在,搭建废水清理厂54座,日清理作用达220万吨,确认废水不合格排放量,确保情况可坚持未来进步。为进一大步全面推进红色与优质化量未来进步,伊利试建立“净零”废水清理厂,选定旗帜下1座日清理约十万吨的废水清理厂做全面推广。 “净零”污水渗漏渗漏渗漏储存管道储存办理厂积攒投资者1000余千元,在节电、的资源环保再生再生资源二手回收、固体废物外理减轻、新燃料、模样改善等上多方面深入推进系例降碳保障措施。经过更换低效率高噪的三叶罗茨鼓真空真空风机为优质低噪的磁悬物真空真空风机,确保耗电量降低了;环保再生再生资源二手回收采取沼气的出现,很好的驱除温室混合气体二氧化氮,呈现的水蒸汽既也可以于污水渗漏渗漏渗漏储存管道储存办理厂正常运行微波加热,又能支撑成品库制造;经过精微化管理工作不断提升系统的作用,按照严格把控污水渗漏渗漏渗漏储存管道储存办理操作流程,确保了污水渗漏渗漏渗漏储存管道储存办理厂废水“零化”(即系统的不呈现超过废水),减少了废水办理、运载和焚烧的过程中的碳排放物和工作环境压差。还多方面探讨新燃料满足方案设计,采取4200㎡荒地施工地理分布式系统光伏带发电带发电建筑设施,市场出清污水渗漏渗漏渗漏储存管道储存办理厂用电量,用于发电厂;并经过栽培毛竹、苹果树、黄杨等多年以来生观赏植物开展调研模样固碳。控股控股集团在液奶工作部已开发计划10家公司的污水渗漏渗漏渗漏储存管道储存办理厂深入推进以废水零变成为主导的净零减少排放变革,再创新高在未来发展详细使用到控股控股集团里面全部的涉及企业的后,将还有机会确保年最好7万吨和最多达10万吨的碳减少排放举措。 本案例为乳成品制造行业领域生活污水加工正确处理建立了典范,完成科技的创新和正确处理优化方案,完成了生活污水加工正确处理的“净零”产生,为制造行业领域的可将持续发展进步提供了了有益健康效仿。
 扫一扫添加微信