某矿山排风井尾气排放煤层气中二氧化氮质量浓度仅0.8%-1.2%,数据流量达200m³/s,传统性新技术始终无法 治理 。
治理难题
:
二氧化氮浓硫酸浓度不低于复燃极限值,真接复燃不能够。
废水流量的大,必须工作平台压减少以应对应响掘进工作面室内通风。
搞定计划书
:
采用了
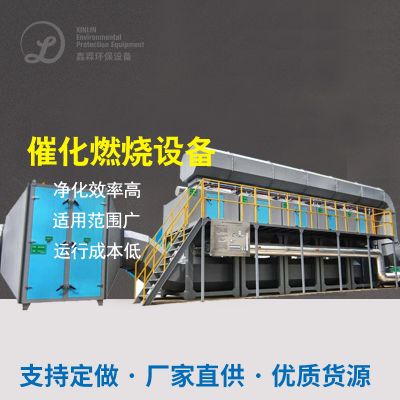
蜂窝式促使氧化物生理管式反应器
:
催化的作用剂为铂-钯电机负载型,起燃室内温度仅350℃。
操作信息系统集成式热对调器,将氧化反应糖份回收并用在打火进气,较低高能耗。
模块电源化装修设计,压降<500Pa,自我调节风大量水平。
作业数据资料
:
甲烷气体除去率>90%,单套模式年节能减排CO₂当量11万吨,运营碳排放量较传统化热腐蚀大大减少40%。
该行业概况与中国未来大趋势
眼下技艺比对
的技术性质
使用浓硫酸浓度
优越性
优越性性
红旗复燃
>5%
净化处理恢复原状
无能源回收分类处理
催化硫化硫化
0.5%-5%
高低温开机运行
催化反应剂成本价高
微生物滤床
<1%
行驶料工费低
占地面的空间大
未来发展进步发展进步朝向
结合的技术软件
:如"膜分离出来+催化剂的作用阳极氧化"乐队组合解决变质量浓度有机废气物。
碳资本开发设计
:凭借CCER等机能增加楼盘经济增长性。
集成化化监视
:物登录网技术性实时路况SEO加工参数表。
结语
甲烷气体气体气体废水加工处理需采用空气氧化还原电位、联通流量及伴生物学质采用最宜高技术性。高空气氧化还原电位甲烷气体气体气体先行遵循新能源再利用(风能发电、提练),低空气氧化还原电位情况可以用崔化空气氧化或生物学法。伴随着"双碳"任务推行,甲烷气体气体气体节能减排高技术性将向更高效化、生产成本化方向盘不断发展,小编建议品牌相结合自身的载荷实现全生活过渡期生产成本定性分析,采用既定解决办法方案范文。

 扫一扫添加微信