机械打磨产生的粉尘怎么处理|机械加工粉尘废气处理案例
案例一:机械制造厂金属加工粉尘处理
项目背景
某厂家手工生产商在金属材料制水刀切割、焊接生产和抛光加工过程中具有很多金属材料制尘土发生爆炸(如氧化铁皮、铝合金型材属顆粒等),車间内尘土发生爆炸渗透压超出标准,损害师傅正常且具有发生爆炸危险点。工业企业需要在管控废气渗透压的同一时间调低专用设备维修保养成本投入。
废气成分与来源
- 主要成分:铁氧化物、铝合金颗粒、微量切削油雾(粒径集中在1~50μm)。
- 来源:数控机床切削、焊接烟尘、砂轮打磨工序。
处理工艺流程
- 粉尘收集:
- 在机床和焊接工位上方安装可调节式集气罩,利用负压抽吸含尘气体。
- 含油雾粉尘经预过滤器拦截大颗粒油滴。
- 分室脉冲布袋除尘:
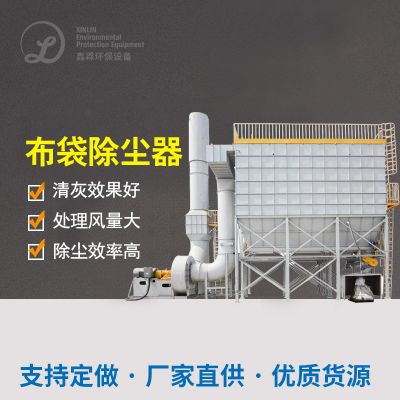
- 采用分室停风脉冲布袋除尘器,每个滤袋室独立清灰,避免二次扬尘。
- 滤袋材质选用防静电覆膜滤料,防止金属粉尘爆炸风险。
- 排放控制:
- 净化后气体经15米排气筒排放,安装在线监测系统实时检测PM10浓度。
最终效果
- 粉尘排放浓度从原150mg/m³降至8mg/m³,符合《大气污染物综合排放标准》(GB16297-1996)。
- 滤袋清灰周期延长至72小时,运维成本降低30%。
案例二:焊接车间综合粉尘处理
项目背景
某机械设备厂点焊生产线上因同时产生金属制废气和点焊废气(含锰、铬腐蚀物),传统文化布袋除尘系统时未外理亚纳米级粒子,出现生产线上腥臭味和财务人员感受不到道举报。
废气成分与来源
- 主要成分:金属氧化物(Fe、Mn、Cr)、焊接烟尘(粒径0.1~1μm)、微量VOCs(来自焊条涂层)。
- 来源:电弧焊、氩弧焊工序。
处理工艺流程
- 湿法预处理:
- 静电+布袋复合除尘:
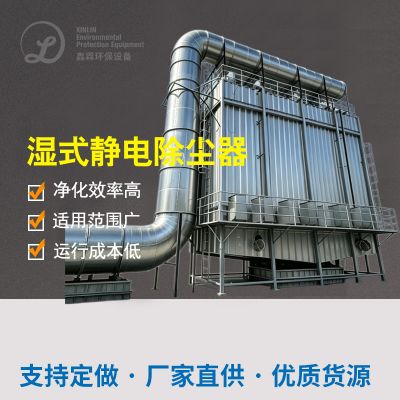
- 一级静电除尘捕集0.1~1μm颗粒,二级防爆布袋拦截剩余粉尘。
- 活性炭吸附:
最终效果
- PM2.5去除率达99%,车间空气质量达到《工作场所有害因素职业接触限值》。
- 综合处理成本较单一工艺降低18%,无二次污染问题。
总结
机器机器主设备厂悍接粉尘需要根据悍接粉尘功能(颗粒直径、爆表性、有效成分繁琐性)选取制作施工工艺组成。关键例子意味着,分室脉冲信号布袋除尘系统和湿法+感应电组合制作施工工艺可造成性解决处理合金工艺悍接粉尘和悍接粉尘的问题。特定解决方案需紧密结合随时监测器数据显示优化系统机器主设备性能指标。

 扫一扫添加微信